18330064396
咨询热线
18330064396
然而,螺纹也是最容易出现问题的特征之一。不同标准体系下的螺纹,即使外径和牙数相近 ,也可能因牙型角、牙顶形状的不同而无法正常配合。因此,掌握螺纹的标准体系与几何参数,是正确设计、加工和选配螺纹的前提。
螺纹的几何形状由一组基本参数定义,这些参数统称为螺纹要素。无论是公制、英制还是美制螺纹,都围绕以下几项核心参数来描述。
小径(D1/d1):螺纹的最小直径。外螺纹的小径指牙底直径, 内螺纹的小径指牙顶直径。小径决定了螺纹最薄弱截面的强度,也是计算底孔的重要依据。
中径(D2/d2):一个假想圆柱的直径,该圆柱的母线通过牙型上沟槽宽度与凸起宽度相等的位置。中径是决定螺纹配合性质(松紧)和承载能力的关键参数,也是螺纹测量的核心对象,通常被称为螺纹的“配合直径”。
螺距(P):相邻两牙在中径线上对应两点之间的轴向距离。对于单线螺纹,螺距等于导程;对于多线螺纹,导程等于螺距乘以线数。公制螺纹用螺距的毫米值表示 ,如M10×1.5 的螺距为 1.5 mm。
导程(Ph):同一螺旋线上相邻两牙对应点之间的轴向距离。对于单线螺纹,导程等于螺距;对于多线螺纹,导程等于螺距与线数的乘积。
线数(n):螺纹的螺旋线数目。单线螺纹最常见,多线螺纹用于需要大导程快速进给的场合,如快速夹紧机构。
牙型角( α):在螺纹轴线的剖面内,相邻两牙侧边之间的夹角。这是区分各螺纹体系最直观的参数:公制 ISO 螺纹和统一螺纹为 60°,惠氏螺纹为 55° , 梯形螺纹为
30°,管螺纹中的 BSP 为55°、NPT 为60°。牙型角不同,螺纹就无法正确啮合。
牙型高度(h):螺纹牙顶到牙根之间垂直于轴线的距离。对于三角形螺纹,牙高与螺距和牙型角有关,公制螺纹的理论牙高约为 0.866 倍螺距。
旋向:螺纹按螺旋线绕行方向分为右旋(顺时针拧紧)和左旋。绝大多数螺纹为右旋;左旋螺纹在标注时需特别注明“LH”,用于特殊场合,如防止反向旋转松脱。
螺纹升角(ψ):螺纹展开后螺旋线在中径圆柱面上与垂直于轴线的平面之间的夹角,其正切值为导程与中径圆周周长之比。升角越大,螺纹的传动效率越高 ,但自锁性越差。
螺纹可以从多个维度分类,掌握分类有助于快速定位螺纹的用途与标准。
按用途分类:紧固螺纹—用于连接与紧固,如公制 M、英制 BSW、美制
UNC/UNF;传动螺纹—用于传递运动和动力,如梯形螺纹 Tr、滚珠丝杠螺纹;密封螺纹—用于管道连接并保证密封,如公制管螺纹、英制 BSP、美制 NPT。
按计量与标准体系分类:这是本文的核心主线。按公制(ISO 米制,直径用毫米、
牙距用毫米)划分的公制螺纹;按英寸制划分的英制(惠氏)螺纹和美制(统一)螺纹。三者虽都源于英制习惯 ,但标准体系、牙型角、标注方式存在明显差别。
按螺旋线旋向分类:右旋螺纹与左旋螺纹。按线数分类:单线螺纹与多线螺纹。按内外配合分类:外螺纹(螺栓、螺柱)与内螺纹(螺母、螺纹孔)。
旋合长度是指两个相互配合的螺纹沿轴线方向相互旋合部分的长度。旋合长度越长,螺纹副的承载与自锁越可靠 ,但公差要求也可能随之调整。ISO 标准将旋合长度分为短
(S)、中等(N)、长(L)三组,分别对应不同的公差修正。在公制螺纹标注中,超过正常旋合长度时需注明 ,如 M20×2-6H-L。
0.6495×1.5 = 9.026 mm,理论小径约为 10 - 1.0825×1.5 = 8.376 mm。这些关系式是计算螺纹尺寸、选择底孔直径的基础。
下表列出了常用公制粗牙螺纹的规格与螺距,以及细牙常用螺距,供选型参考。
从上表可以看出,公制粗牙螺纹的螺距随直径增大而增大,每一档直径对应唯一的标准粗牙螺距;细牙螺纹则在同一公称直径下提供多个可供选择的螺距,以满足不同工况需要。
公制螺纹的标注具有严格的规范 ,正确解读标注是理解图纸的第一步。公制螺纹的完整标注格式为:公称直径 × 螺距 — 公差带。其中“M”表示公制普通螺纹,后面的数字是公称直径(毫米)。
公差带标注由公差等级数字与公差位置字母组成,如 6H 表示内螺纹公差带(大写字母 H),6g 表示外螺纹公差带(小写字母 g)。完整的内外螺纹配合可标注为
M10×1.5-6H/6g,其中 6H 表示内螺纹、6g 表示外螺纹。左旋螺纹在末尾标注 LH ,如M10×1.5-LH。旋合长度超过正常值时也需注明 ,如 M20×2-6H-L。
旋合长度对公差有直接影响。ISO 965 将旋合长度分为短(S)、中等(N)、长
(L)三组。通常标注的公差带适用于中等旋合长度;对于短旋合长度,公差可适当放宽;对于长旋合长度,则应选择更严的公差以保证配合质量。在选择配合时 ,还应考虑镀层
攻制内螺纹(攻丝) 前需先钻出底孔,底孔直径直接影响螺纹的成型质量和连接强度。底孔直径的近似计算方法为:底孔直径 ≈ 公称直径 - 螺距。例如 ,M6×1.0 的底孔
约为 5.0 mm ,M10×1.5 的底孔约为8.5 mm ,M12×1.75 的底孔约为 10.25 mm。这一近似值对应约75% 的螺纹接触率。
下表列出了常用公制螺纹的底孔直径参考值 ,供攻丝前选择钻头使用。
底孔直径的选取还需结合工件材料调整:钢等塑性较差的材料宜取略大值 ,铝合金等塑性好的材料宜取略小值,以兼顾攻丝顺利与牙型完整。
这种圆弧牙顶牙底的设计源于当时的加工条件—早期螺纹多由铸造、锻造或简单切削成型,圆弧过渡便于加工并减少了崩牙。但正因牙型角(55° 对 60°)与牙顶牙底形
状(圆弧对平面)的根本差异,惠氏螺纹与公制、美制螺纹完全不能互相啮合,绝不能混用。
惠氏螺纹的紧固件体系分为粗牙(BSW ,British Standard Whitworth)与细牙
(BSF ,British Standard Fine) 两大系列。BSW 为惠氏粗牙,是最常用的系列;BSF 为惠氏细牙,同一公称直径下牙数更多 ,适用于薄壁零件和对振动敏感的结构。
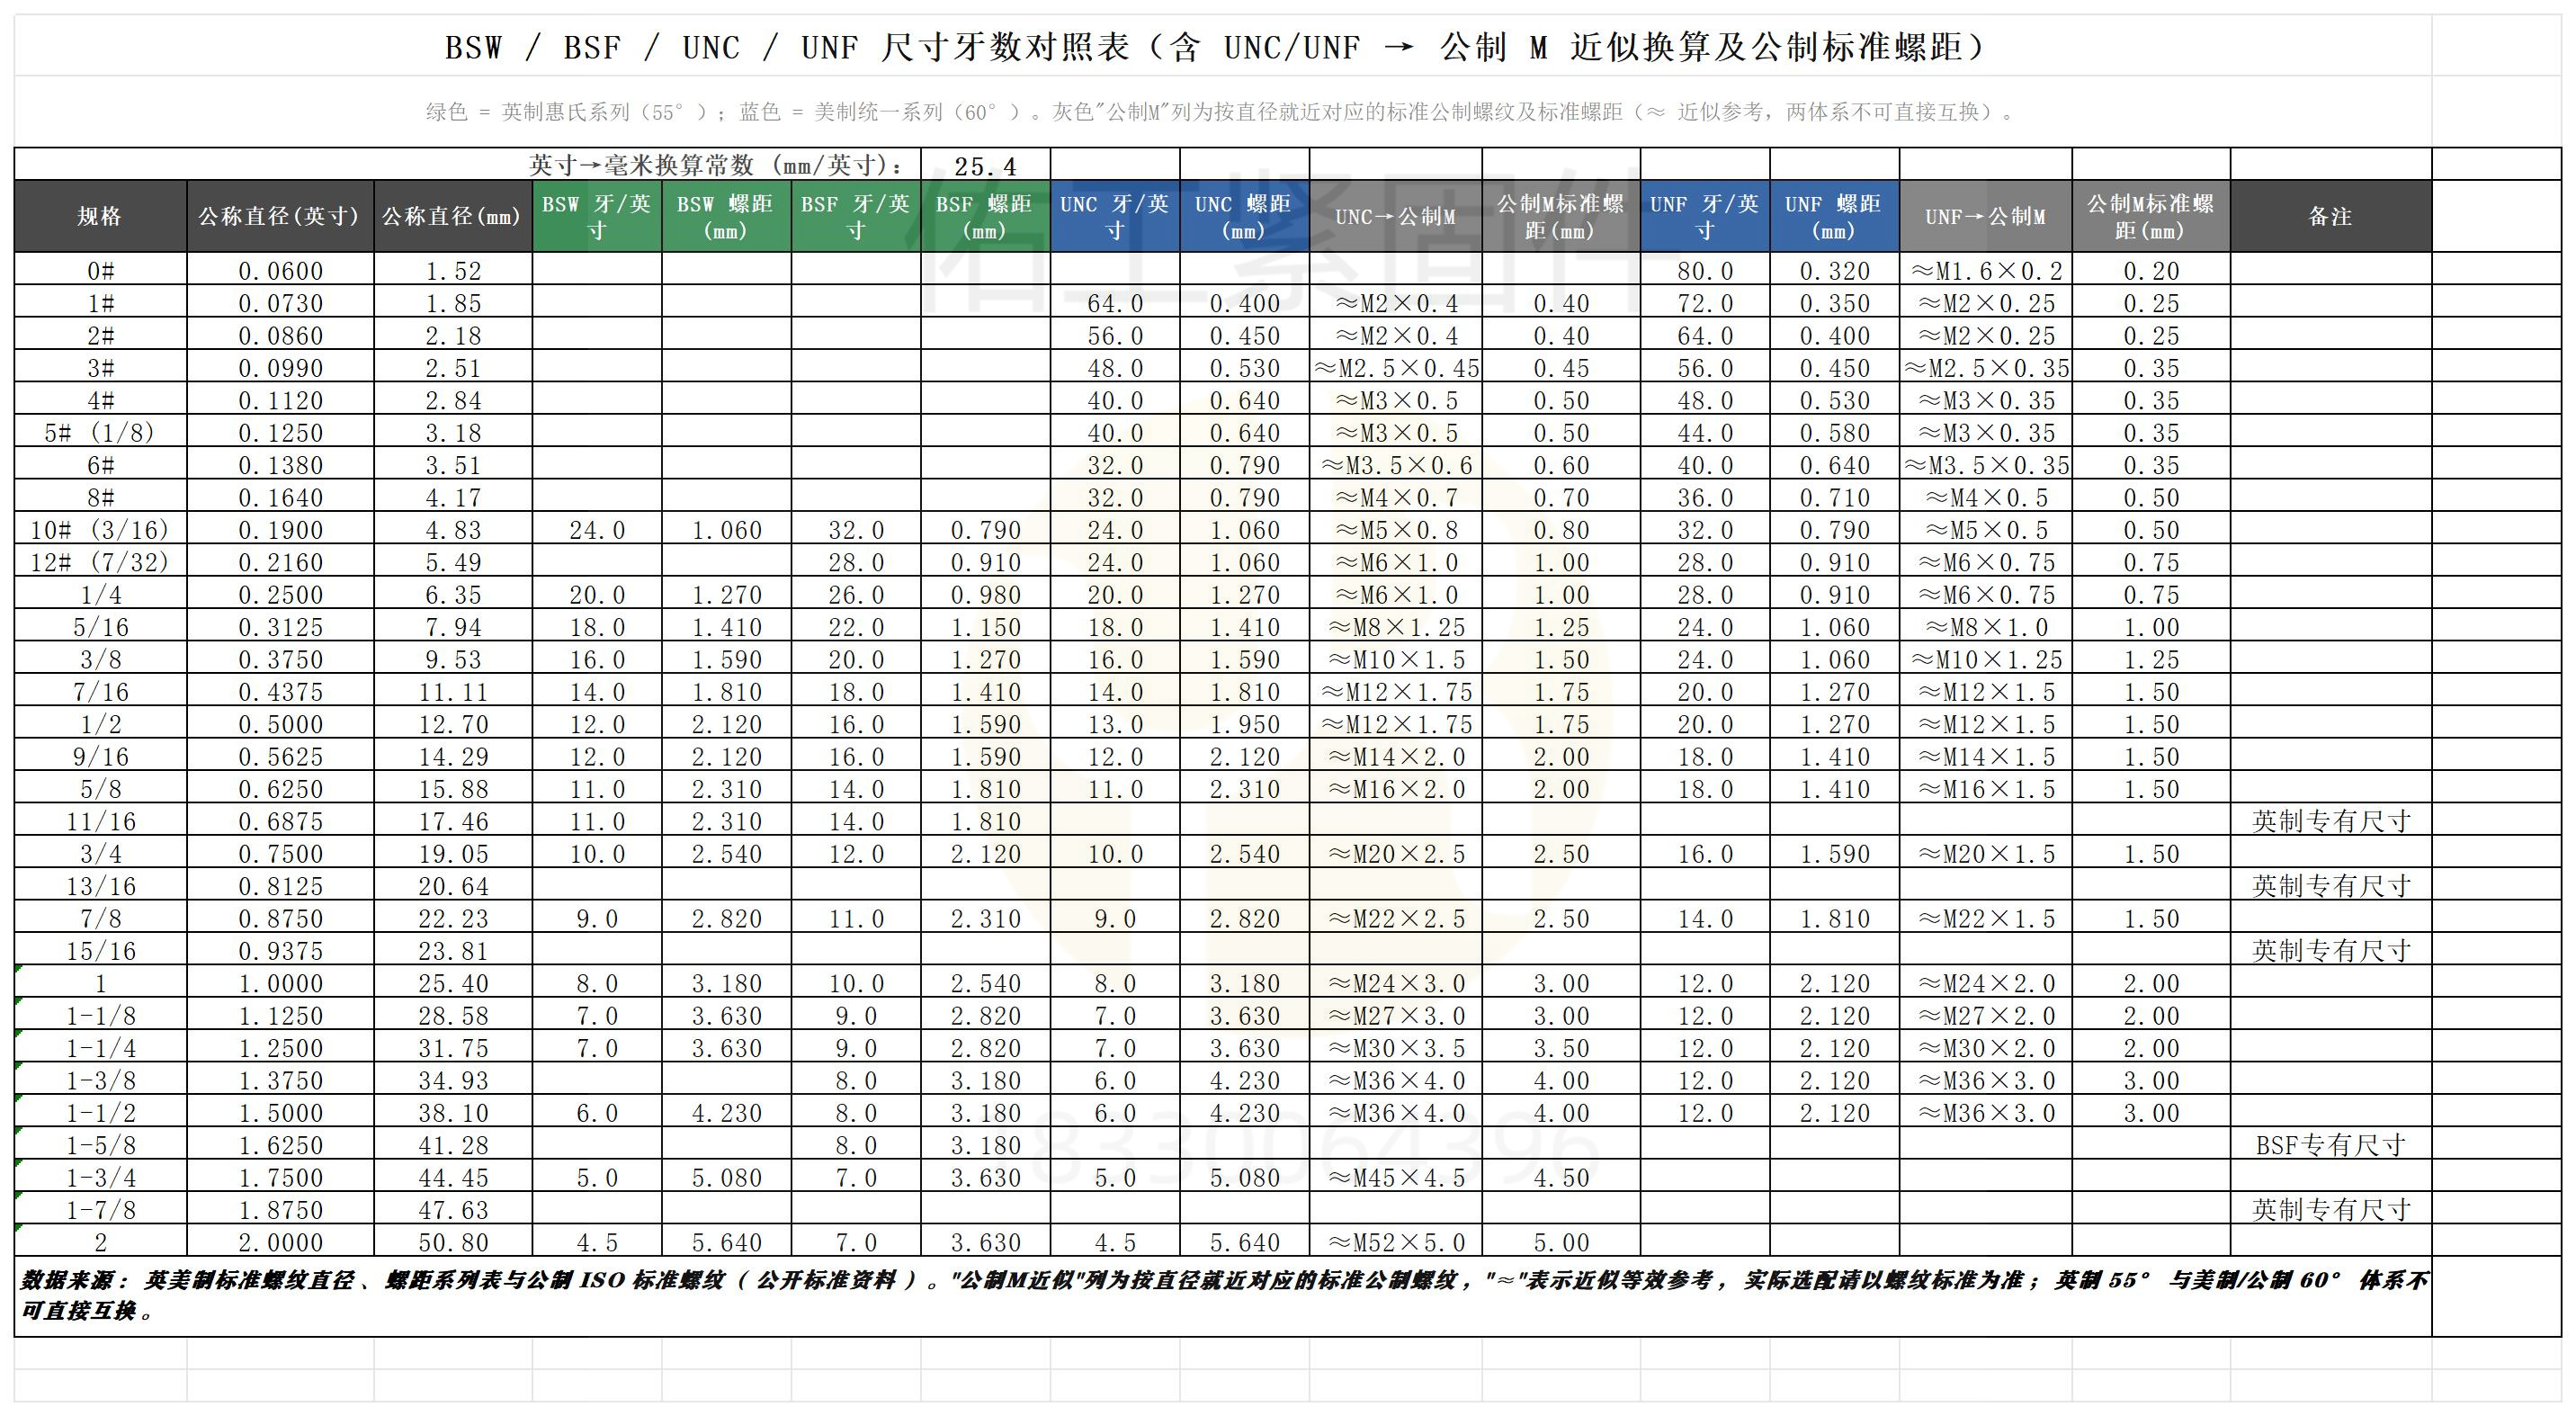
下表列出了常用惠氏螺纹(BSW/BSF)的公称直径与每英寸牙数。惠氏螺纹采用分数英寸标注直径,牙数用每英寸牙数(TPI)表示,这与公制螺纹用毫米螺距的表示方式形成鲜明对比。
需要特别注意的是,惠氏 BSW 与美制 UNC 在部分公称直径下的每英寸牙数恰好相同。例如 1/4 英寸的 BSW 和 UNC 都是 20 牙/英寸,5/16 英寸都是 18 牙/英寸,3/8 英寸
都是 16 牙/英寸。但两者牙型角不同(55° 对 60°), 因此即便牙数相同也完全不能互换,强行拧入只会损坏螺纹。这也是“牙数相同≠可以互换”这一工程铁律的典型例证。
惠氏体系还衍生出了英制管螺纹(BSP ,British Standard Pipe),用于管道和管路接头的连接。英制管螺纹分为两大类:非密封圆柱管螺纹 G(对应 ISO 228 ,又称 BSPP)
和密封圆锥管螺纹 R/Rc(对应 ISO 7-1 ,又称 BSPT)。
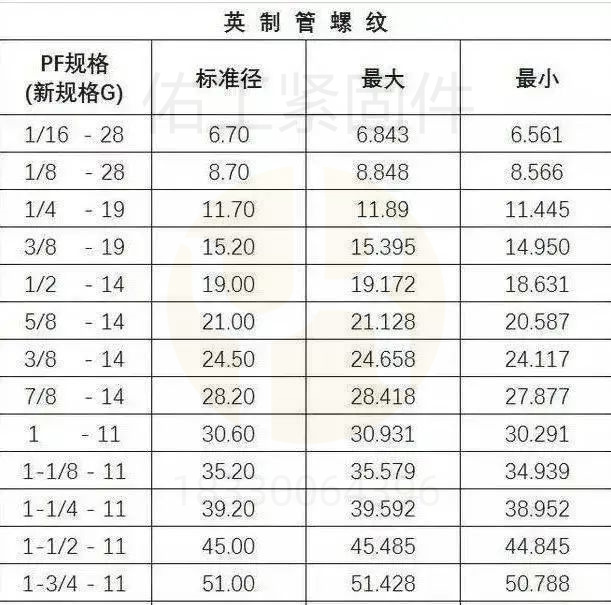
因此,在选择管接头和管螺纹时 ,绝不能根据尺寸代号直接推断螺纹直径,而应查阅对应的标准尺寸表,确认螺纹的实际外径、每英寸牙数和锥度。同时要分清是英制
(G/R ,55°) 还是美制(NPT ,60°)体系, 两类管螺纹不能互换。
与公制螺纹必须显式写出螺距不同,惠氏螺纹通常只标注直径和系列,查阅标准表即可获得对应的牙数。这种标注习惯也是区分英制与公制螺纹的一个直观特征。
惠氏螺纹在二十世纪中期以后逐渐被公制螺纹和统一螺纹取代,新产品的设计已很少采用。但它的历史影响深远:英系设备的存量巨大,老式英国工程机械、老旧进口设备、历史建筑与船舶中仍有大量惠氏螺纹需要维修更换。
对于维护人员而言,识别惠氏螺纹至关重要。若将惠氏 1/4"-20 BSW 误当作美制
正因统一螺纹采用60° 牙型角和平顶平底的牙型结构,其几何形状与现代公制
统一螺纹按螺距(每英寸牙数)分为多个系列。UNC(Unified National Coarse)为统一粗牙,是北美通用紧固件的主流系列,拆装快、强度好;UNF(Unified National
Fine)为统一细牙,同一公称直径下牙数更多 ,抗振动、适合薄壁零件和精密调节; UNEF(Unified National Extra Fine)为超细牙,用于要求更高抗振和更薄壁的场合。
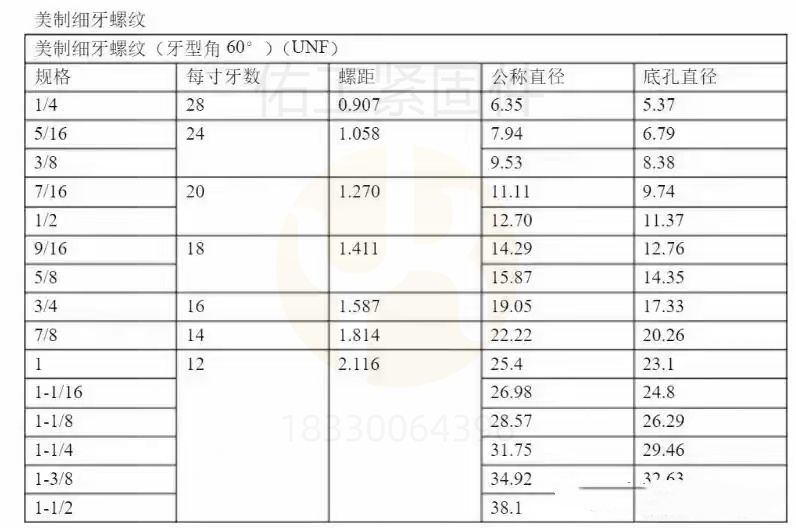
下表列出了常用统一螺纹(UNC/UNF)的公称直径与每英寸牙数。统一螺纹的大直径用分数英寸表示 ,小直径用号码(#0~#12)表示,号码越大直径越大。
号码规格是初学者理解美制螺纹时的一个常见困惑:许多人误以为美制螺纹“没有分数标注”,其实只是小尺寸用号码、大尺寸(从 1/4 英寸起)仍用分数英寸。例如
#10-32 UNF 表示直径为#10(0.190 英寸)、每英寸 32 牙的细牙螺纹;而 1/4-20 UNC 则是直径为 1/4 英寸、每英寸 20 牙的粗牙螺纹。
下表补充列出了常用超细牙 UNEF 系列的规格与每英寸牙数,供对比参考。
UNEF 超细牙比 UNF 的每英寸牙数更多,螺距更小 ,适用于要求极高抗振和极薄壁的场合,如航空航天和精密仪器中的调节机构。在选择系列时,应权衡抗振性能与加工难度、磨损寿命之间的关系。
除 UNC/UNF/UNEF 之外,统一螺纹体系还有若干特殊系列。UNJ 为航空用螺纹,
其特点是牙底采用较大的圆弧半径,显著降低应力集中,大幅提升螺纹的疲劳强度,广
泛用于航空航天紧固件。UNS 为特殊系列,用于标准系列未能覆盖的特定直径-螺距组合。 UNRC 等则是带圆弧牙底的变体,用于特殊强度要求。
这些特殊系列在牙型上对标准统一螺纹进行局部改进 ,但都保持 60° 牙型角,因此在对应的同一系列内部可以配合,但不能与其他体系混用。
NPT 与英制 BSP 管螺纹的关键区别在于牙型角:NPT 为60° , BSP 为55°。两者即便尺寸代号相近也绝不能互换,否则会导致密封失效和螺纹损坏。NPTF(ASME
B1.20.3)为干密封管螺纹,通过螺纹自身精密配合实现密封,无需密封材料。
与惠氏螺纹只标注直径和系列不同,统一螺纹会在标注中显式写出每英寸牙数和公差等级,信息更完整。这一标注差异也是区分美制统一螺纹与英制惠氏螺纹的直观方法之一。
对于面向北美市场的制造企业而言 ,正确采用统一螺纹并理解其牙型角与公制螺纹同为 60° 但直径、螺距系列不同,是避免产品装配问题、通过客户来料检验的关键。
牙型角是区分螺纹体系最根本的参数,也是决定螺纹能否啮合的硬性条件。公制ISO 螺纹与美制统一螺纹的牙型角同为 60°,英制惠氏螺纹为 55°,微型 BA 螺纹为
47.5°,管螺纹中 BSP 为 55°、NPT 为 60°。
三大体系在“如何描述螺纹尺寸”上存在显著差异,这直接决定了标注和阅读方式。
• 公制螺纹:直径用毫米(mm),牙距用螺距(mm),如 M10×1.5。粗牙不写螺距,细牙必须写螺距。
• 英制惠氏螺纹:直径用分数英寸,牙数用每英寸牙数(TPI),如 1/4"-20 BSW。一般不显式写出牙数,查阅系列表获得。
• 美制统一螺纹:大直径用分数英寸,小直径用号码(#0~#12),牙数用 TPI ,如1/4-20 UNC、#10-32 UNF ,并显式写出牙数和公差等级。
下表将三大体系的主要螺纹系列及其关键参数集中对照,便于整体把握。
为了更直观地对比三大体系的尺寸与牙距,下表列出常用公制直径与英制、美制对应尺寸的近似关系。需要强调,表中的对应是“按直径就近”的近似参考,并不表示可以互换。
下表对比了英制与美制管螺纹的关键参数。两类管螺纹因牙型角不同,绝不能互换使用。
从表中可以看出,英制管螺纹(G、R/Rc)牙型角为 55°,美制管螺纹(NPT、
NPTF)为 60°。在选配管接头时 ,必须明确是欧亚体系(G/R)还是北美体系(NPT),并注意尺寸代号代表管径通径而非螺纹实际外径。
对于关键受力部位,识别不确定时应咨询标准资料或专业机构,切勿凭经验贸然混装。
公差带由公差位置(基本偏差)与公差等级(精度等级) 两个要素组成。公差位置决定公差带相对基本尺寸(如大径、中径的公称值)的偏移方向,公差等级决定公差带的大小即允许的尺寸变动范围。
以 M10×1.5-6H/6g 为例,其完整含义是:M 表示公制普通螺纹,10 为公称直径
统一螺纹的公差概念与公制螺纹本质相同,只是字母代号体系不同(A/B 对应外/内螺纹,2A 对应公制的 6g 一类概念)。理解这一对应关系,有助于在不同标准的图纸间进行换算和判断。
选择螺纹配合时,应根据使用要求确定配合的松紧程度。对于一般连接,宜选择中等配合(如公制 6H/6g、统一 2A/2B),兼顾装配方便与连接可靠。对于承受冲击、振动
或需要高可靠性的部位,可选择更紧的配合或配合等级更高的螺纹(如 3A/3B)。对于需要经常拆装或表面有镀层的螺纹,则应选择较松的配合并预留镀层间隙(如公制
镀层对螺纹配合的影响不可忽视。螺纹在镀锌、镀铬等表面处理后 ,镀层会占用配合间隙。因此,需要镀层的外螺纹常选用 g、f、e 等带间隙的公差位置 ,内螺纹可选用G,以保证镀层后仍能顺利配合。
(α):牙型两侧边的夹角,公制与统一螺纹为 60°,英制为 55°。
其中,中径是螺纹配合质量的决定性参数。中径过大或过小都会导致配合过紧或过松,因此螺纹检验的重心通常放在中径上。
通用量具操作简单、成本低 ,但无法精确测量中径,且精度有限 ,适合用于初步判断螺纹是否合格或识别螺纹体系,不能替代专用量规的精确检验。
通止规检验是螺纹合格判定的“标准标尺”。若通端旋入困难或止端能旋入,则判定螺纹不合格。通止规适用于批量检测,如汽车发动机缸盖螺栓孔等大批量螺纹的检验,效率高、判定明确。
三针法是精确测量螺纹中径的经典方法,精度可达±1 μm ,适合实验室精密测量。其原理是:将三根直径相同的量针放入螺纹的牙槽中,用测长仪或千分尺测量出跨距 M ,再通过公式换算得出中径。
公制螺纹的三针法计算公式为 d2 = M - 3d0 + 0.866P,英制螺纹的公式为 d2 = M -
3.1657d0 + 0.9605P,其中 M 为三针外测跨距,d0 为量针直径,P 为螺距。量针直径需根据螺距选择合适规格,例如 M10×1.5 螺纹对应量针直径约 1.008 mm。
三针法测量精度高、结果可靠 ,但操作较慢,主要用于量规制造、精密螺纹抽检和计量校准等对精度要求极高的场合。
在螺纹检验的实际应用中,应根据精度要求和生产节拍综合选择方法:现场快速判定用通用量具,批量合格判定用通止规,精密计量用三针法或光学仪器 , 自动化生产线则采用机器视觉等在线检测技术。
为保证连接强度, 内螺纹的有效螺纹长度通常应不小于螺栓公称直径的 1 到 1.5 倍,或保证螺纹牙的剪切强度不低于螺栓的拉伸强度。有效螺纹不足会导致承载圈数过少、
承载能力下降 ,甚至在使用中出现滑扣。加工盲孔螺纹时 ,钻孔深度应预留丝锥锥部所需的附加深度,避免攻丝到底时顶断丝锥。
在统一螺纹方面,检验遵循 ASME B1.2 等标准。各体系螺纹的检验均需使用与之对应的量规和标准,混用不同体系的量规会得出错误结论。正确选用检验标准和量具,是保证螺纹质量可追溯、可互认的基础。
车削是加工外螺纹和较大直径内螺纹的常用方法。在车床上,通过使车刀沿工件轴线进给并配合主轴旋转,车刀在工件表面切出螺旋牙型。车削适用于中小批量、较大直径、高精度螺纹的加工,是螺纹加工的基础工艺之一。
对于不同体系的螺纹(公制、统一、惠氏),需选用与之对应的丝锥和板牙。丝锥的牙型角必须与被加工螺纹一致 ,绝不能用公制丝锥加工英制螺纹,反之亦然。
螺纹铣削的优势在于一个刀片或刀具通过程序控制可加工多种直径和螺距的螺纹,减少了刀具数量,特别适合小批量、多品种的柔性生产。
滚压与搓丝属于无屑塑性加工,通过模具使工件材料塑性变形而形成螺纹,常见于批量生产的螺栓、螺钉外螺纹加工。滚压螺纹的强度高、表面质量好、生产效率高 ,且材料纤维流线连续 ,抗疲劳性能优于切削螺纹。
搓丝(使用两块搓丝板对滚)与滚丝(使用滚丝轮)适合大批量标准紧固件的生产。滚压螺纹因牙根应力集中小、表面冷作硬化,疲劳强度显著提高,广泛用于汽车、航空 等对紧固件强度要求高的领域。
滚压螺纹一般适用于外螺纹的大批量生产,对工件直径和材料塑性有一定要求。对于内螺纹,较少采用滚压工艺。
无论采用何种方法,都必须确保刀具或模具的牙型角与被加工螺纹体系一致 ,并根据底孔直径、切削参数和润滑条件精细控制,才能加工出合格的螺纹。
在实际工程中,正确选择螺纹体系、系列和规格,直接影响产品的性能、成本与市场适配性。本章从各体系的典型应用、粗牙与细牙的选择、管螺纹密封以及防松措施等方面,介绍螺纹选型与应用的原则。
英制惠氏螺纹(BSW/BSF)主要用于老旧英系设备的维护与替换件,新设计已很少采用。若产品需要与存量英系设备兼容,则需保留惠氏螺纹系列。
液压、气动管路接头的选择更具地域性:北美液压系统采用 NPT(60°)管螺纹,
欧洲与亚洲设备则多用 BSP(55°)管螺纹。在选择管路接头时 ,必须明确是北美体系还是欧亚体系,否则无法配套。
在同一体系内,粗牙与细牙的选择取决于使用工况。粗牙螺纹(公制 M、美制
UNC、英制 BSW)牙型深、强度高、拆装快、不易滑扣 ,适合一般连接紧固、快速装配和大批量通用件,如结构连接螺栓。
在选择时应权衡:细牙螺纹抗振和调精密性好 ,但牙深较浅、单圈承载面积小 ,且更容易因磨损而损坏;粗牙螺纹则相反。一般以强度与装配可靠性优先时可选粗牙,以抗振与薄壁优先时可选细牙。
选择管螺纹时 ,除牙型角(55° 或 60°) 外 ,还需注意尺寸代号与实际外径的区别、锥度(如 1:16)以及内外配合形式。NPT 与 BSP 因牙型角不同绝不可混用,混用会导致密封失效和螺纹损坏。
只有统筹考虑这些因素,才能选择出既满足功能要求、又便于加工检验、还符合目标市场标准的螺纹方案。
随后校核螺栓强度:M10 螺纹的小径约为 8.376 mm,其最小截面面积约为 55
这个示例也再次说明,螺纹连接的设计并不仅限于选择一个螺纹规格,而是需要系统考虑材料、强度、扭矩、公差、防松与检验的完整过程。只有各环节协调一致 ,才能获得可靠的螺纹连接。
螺纹牙的承载是不均匀的。 由于螺栓与螺母的刚度差异,螺纹副中靠近螺母承压面的前几圈螺纹承受了绝大部分载荷,其余螺纹圈的载荷依次减小。这种载荷分布不均使
得螺纹连接无法让每一圈螺纹都充分发挥作用,也是螺纹连接设计的难点之一。为改善载荷分布,可采用螺母体局部车削锥面、采用弹性螺母等结构措施。
螺纹的牙根是应力集中的高发区域。三角形螺纹牙根处的截面变化剧烈 ,会产生明显的应力集中。牙根圆角半径越大,应力集中越小,疲劳强度越高。这也是航空用 UNJ螺纹将牙底设计为较大圆弧以提高疲劳强度的原因。
螺纹连接在交变载荷作用下最容易发生疲劳断裂 ,断裂位置通常位于螺纹牙根或螺栓光杆与螺纹的过渡处。疲劳裂纹从应力集中的牙根处萌生 ,逐步扩展直至断裂。因此,螺纹的牙根形状对疲劳寿命影响极大。
工程实践中,对承受交变载荷的关键紧固件(如汽车轮毂螺栓、航空紧固件),疲劳强度是设计选型的首要考虑因素,往往优先选择细牙螺纹、滚压螺纹或航空螺纹,并严格控制拧紧工艺。
在选型时,应根据载荷性质预判可能的失效模式:静载拉断对应强度校核,交变载荷对应疲劳校核,振动工况对应防松设计,腐蚀环境对应材料与镀层选择。
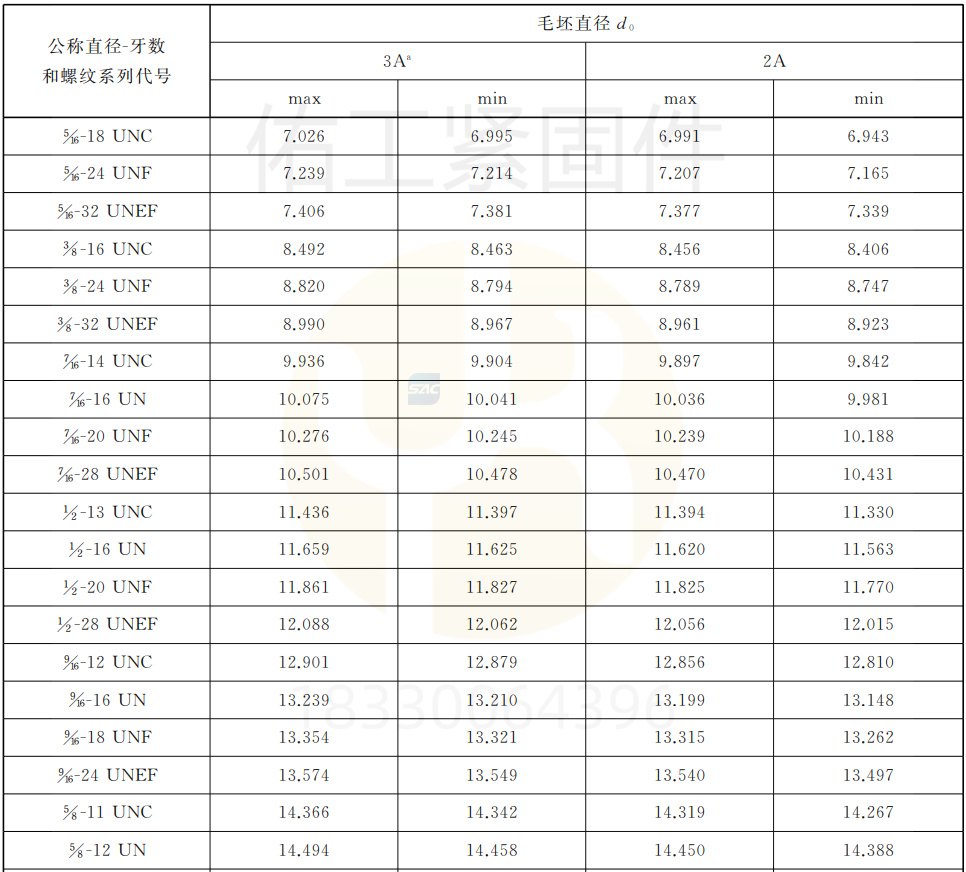
下表列出了常见公制强度等级与美制 SAE 等级的近似对应关系,供选型参考。
强度等级的选择应与螺母、垫圈的强度相匹配,并确保螺纹牙型能够承受对应的预紧力。需要强调的是,公制与美制强度等级只是强度数值相近 ,并不表示紧固件可以互换使用,螺纹体系仍需单独确认。
对于承受预紧力的螺栓 ,还需校核拧紧时产生的合成应力(拉伸与扭转的合成),
并确保预紧力不超过材料屈服强度的安全比例。通过合理的拧紧扭矩控制与扭矩-转角法,可以更精确地控制预紧力,避免过载或预紧不足。
螺纹连接设计不仅要选择合适的螺纹体系与规格,还要合理确定预紧力、拧紧方式与防松措施 ,才能保证连接的可靠性。本章从预紧力、拧紧扭矩、强度等级与防松设计等方面,介绍螺纹连接设计的关键要点。
预紧力过小,连接容易在工作载荷下松动、分离或产生微动磨损;预紧力过大,则可能导致螺栓过载、拉伸变形甚至断裂。因此,预紧力的控制精度直接决定螺纹连接的可靠性。
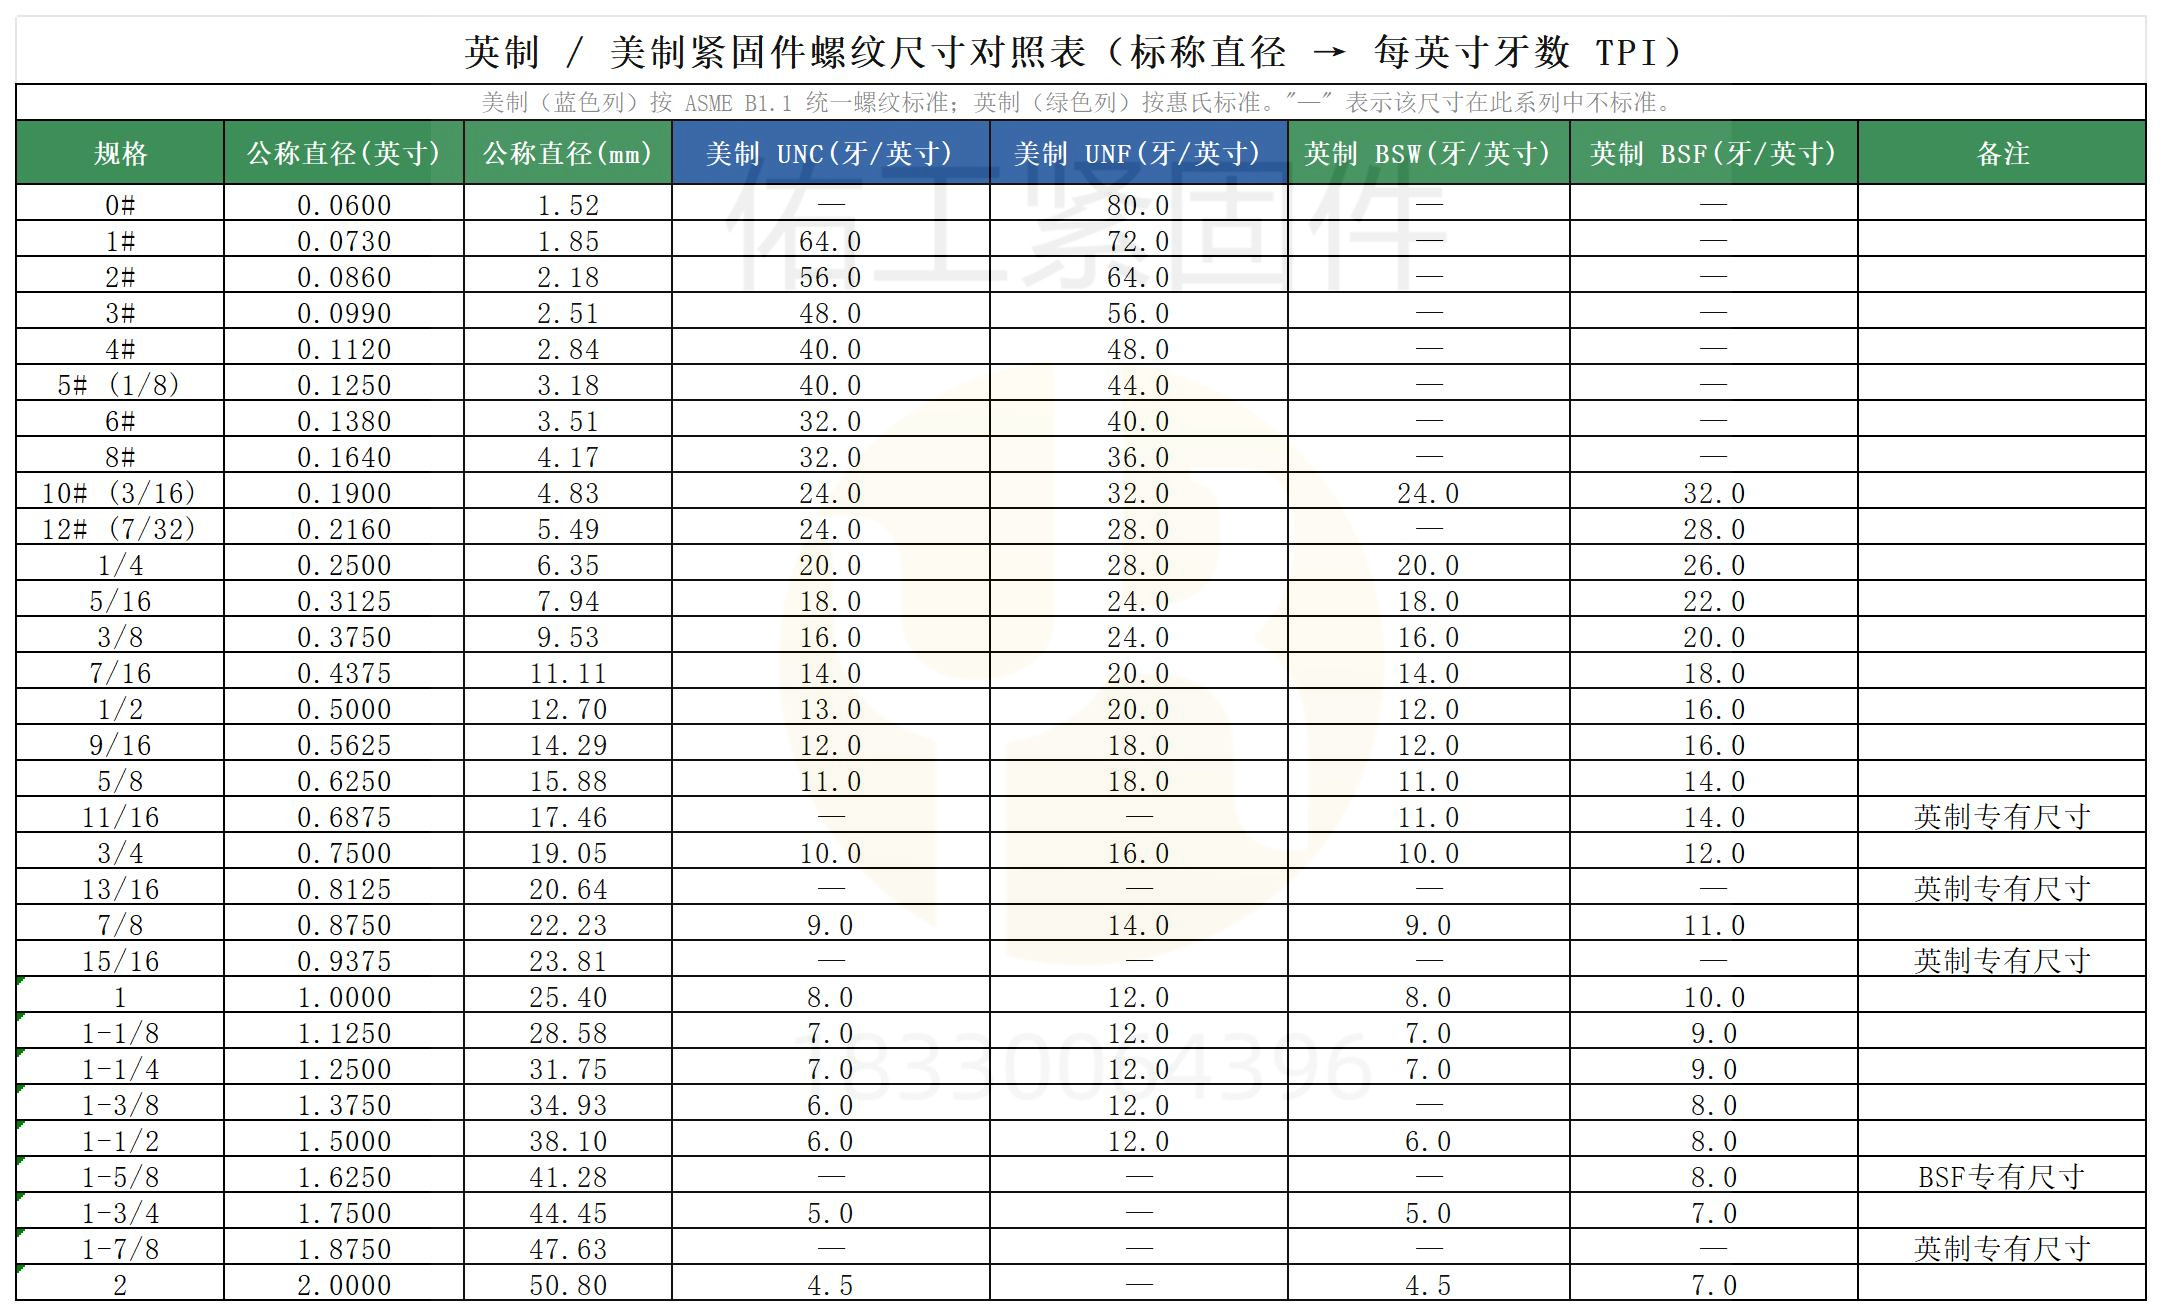
螺纹连接设计应遵循以下要点。一是确定所需预紧力:根据载荷分析确定满足夹紧要求的预紧力范围。二是选择螺纹规格与强度等级:根据预紧力和载荷确定螺纹直径、
在设计中,还应综合考虑螺纹的旋合长度、螺纹牙数、螺母高度与螺栓长度,确保螺纹副有足够的承载圈数。对承受交变载荷的连接,应优先采用细牙或滚压螺纹并合理设计牙根形状。
防松是螺纹连接设计的重要内容。防松方法可分为三类:摩擦防松(弹簧垫圈、双螺母、锁紧螺母)、机械防松(开口销、止动垫圈、 串联钢丝)和材料防松(尼龙锁紧螺母、厌氧胶锁固剂、摩擦型锁紧螺纹)。
对于承受强烈振动和冲击的连接,单一的摩擦防松往往不足 ,宜采用机械防松或材料防松,或多种方式并用。航空和汽车关键连接常采用厌氧胶螺纹锁固剂与扭矩控制的组合方案 ,既保证预紧力,又防止松动。
厌氧胶锁固剂在螺纹缝隙中固化后形成强韧的胶层 ,既填充间隙又防止螺纹松动,还能在一定程度上密封,防止介质泄漏和螺纹锈蚀,是提高螺纹连接可靠性的有效手段。
无论采用哪种体系,预紧力控制、防松设计与强度校核的基本原理是相通的。设计人员应依据目标市场的标准体系完成图纸标注,并确保加工、装配与检验环节遵循同一标准,才能获得可靠的连接。
螺纹虽常见,但在实际应用中存在大量认识误区,其中多数源于对三大螺纹体系差异的混淆。本章集中梳理最常见的误区与需要注意的事项,帮助读者避免因误用螺纹而造成的损失。
同样,公制螺纹与美制统一螺纹的牙型角虽同为60° , 但直径阶梯和螺距系列完全不同,也不能互换。判断螺纹能否互换,不能只看外径和牙数,而应核对牙型角、牙型几何和整个标准体系。
管螺纹的尺寸代号(如 G1/2、R1/2、NPT 1/2)代表的是管路的通径,而不是螺纹的实际外径。例如 G1/2 管螺纹的实际外径约为20.955 mm ,远大于 1/2 英寸(12.7
mm)。若将管螺纹的尺寸代号误当作螺纹直径来选配,必然出错。
此外,管螺纹的牙型角(BSP 55°、NPT 60°)不同, 绝不可混用。在选择管接头时,务必分清是 G/R(英制)还是 NPT(美制)体系。
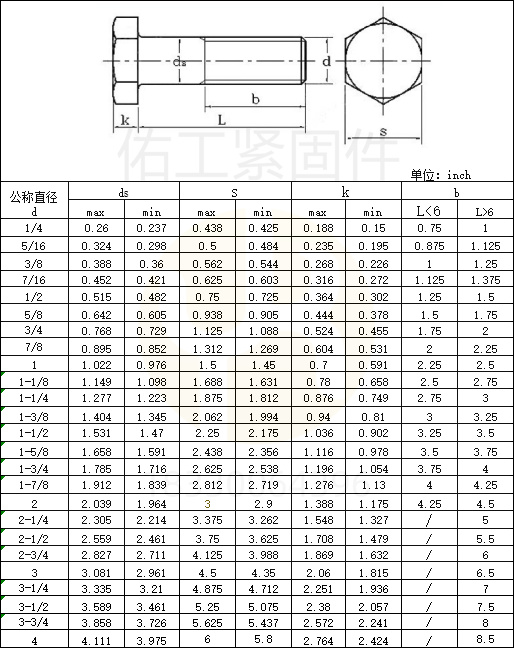
为避免混装,应建立严格的物料标识与追溯制度,装配前使用螺纹规确认螺纹体系,并在设计阶段就明确标注采用的标准。对关键部位,应通过通止规检验确认螺纹合格后 再装配。
在标注方面,常见的误区包括:公制粗牙漏写螺距后误当细牙,或细牙忘记标注螺距;将公制的“M”误用于其他体系;混淆内螺纹公差带(大写字母,如 6H)与外螺纹公差带(小写字母,如 6g)。
在加工方面,常见的误区包括:用错误牙型角的刀具或丝锥加工螺纹;底孔直径选择不当导致丝锥折断或螺纹牙型不完整;未根据工件材料调整切削参数和润滑。正确理解标注、选择刀具和底孔,是保证螺纹质量的基本要求。
在老设备维护中,识别螺纹体系尤为重要。老旧英系设备中可能存在惠氏螺纹,若维修人员凭经验使用公制或美制螺纹替换,会破坏原有配合。正确的做法是先测量并确认螺纹体系,再选择匹配的紧固件。
对于受力关键部位 ,即使螺纹能勉强拧入也严禁代用,应使用标准一致的备件或重新加工。宁可多花时间确认 ,也不要以牺牲安全为代价强行装配。
希望本文能为从事机械设计与制造、国际贸易与设备维护的读者提供一份系统而实用的参考。若需更详尽的数据(如完整的规格牙距表、公差数值表),可进一步查阅本文所列的标准原文。
[1] ISO 68-1:1998 ISO general purpose screw threads — Basic profile.
[2] ISO 261:1998 ISO general purpose metric screw threads — General plan.
[4] ISO 965-1:1998 ISO general purpose metric screw threads — Tolerances.
[5] ASME B1.1-2019 Unified Inch Screw Threads (UN and UNR Thread Forms).
[6] ASME B1.13M-2005 Metric Screw Threads: M Profile.
[7] ASME B1.20.1 Pipe Threads, General Purpose (Inch).
[8] BS 84:2007 Parallel Screw Threads of Whitworth Form.
[10] GB/T 193—2003 普通螺纹 直径与螺距系列.
[12] GB/T 197—2003 普通螺纹 公差与配合.